




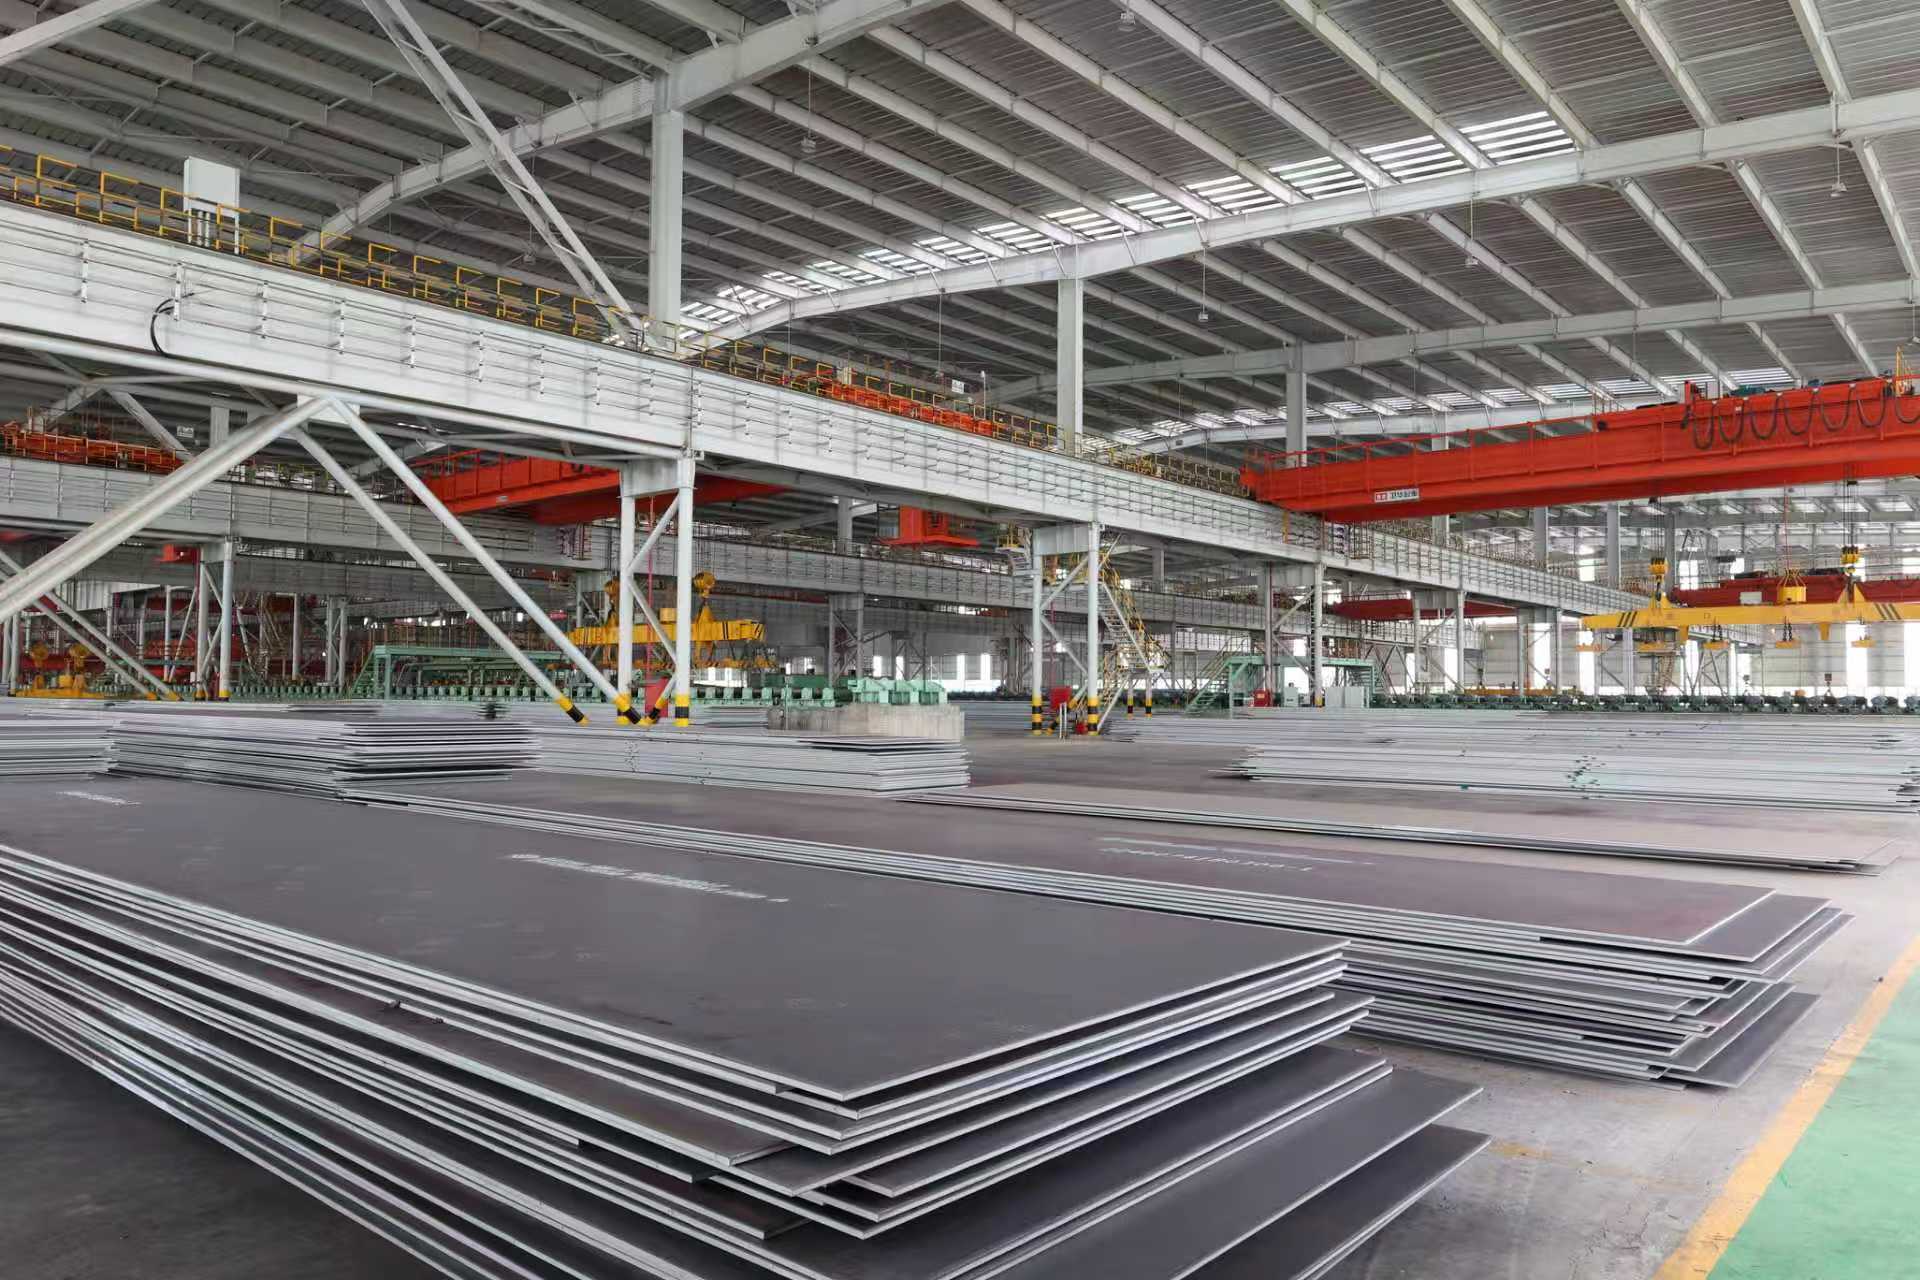






在汉钢公司中厚板生产线上,真正决定产能上限的,往往不是大型主机设备,而是那些看似不起眼,却频繁“卡脖子”的细小设备问题。面对这些反复发作的“病症”,汉钢公司的基层职工不等不靠,他们用精准的技术改造、辛勤付出,推动了中厚板产线效率再提升。
精准破题 提升生产效能
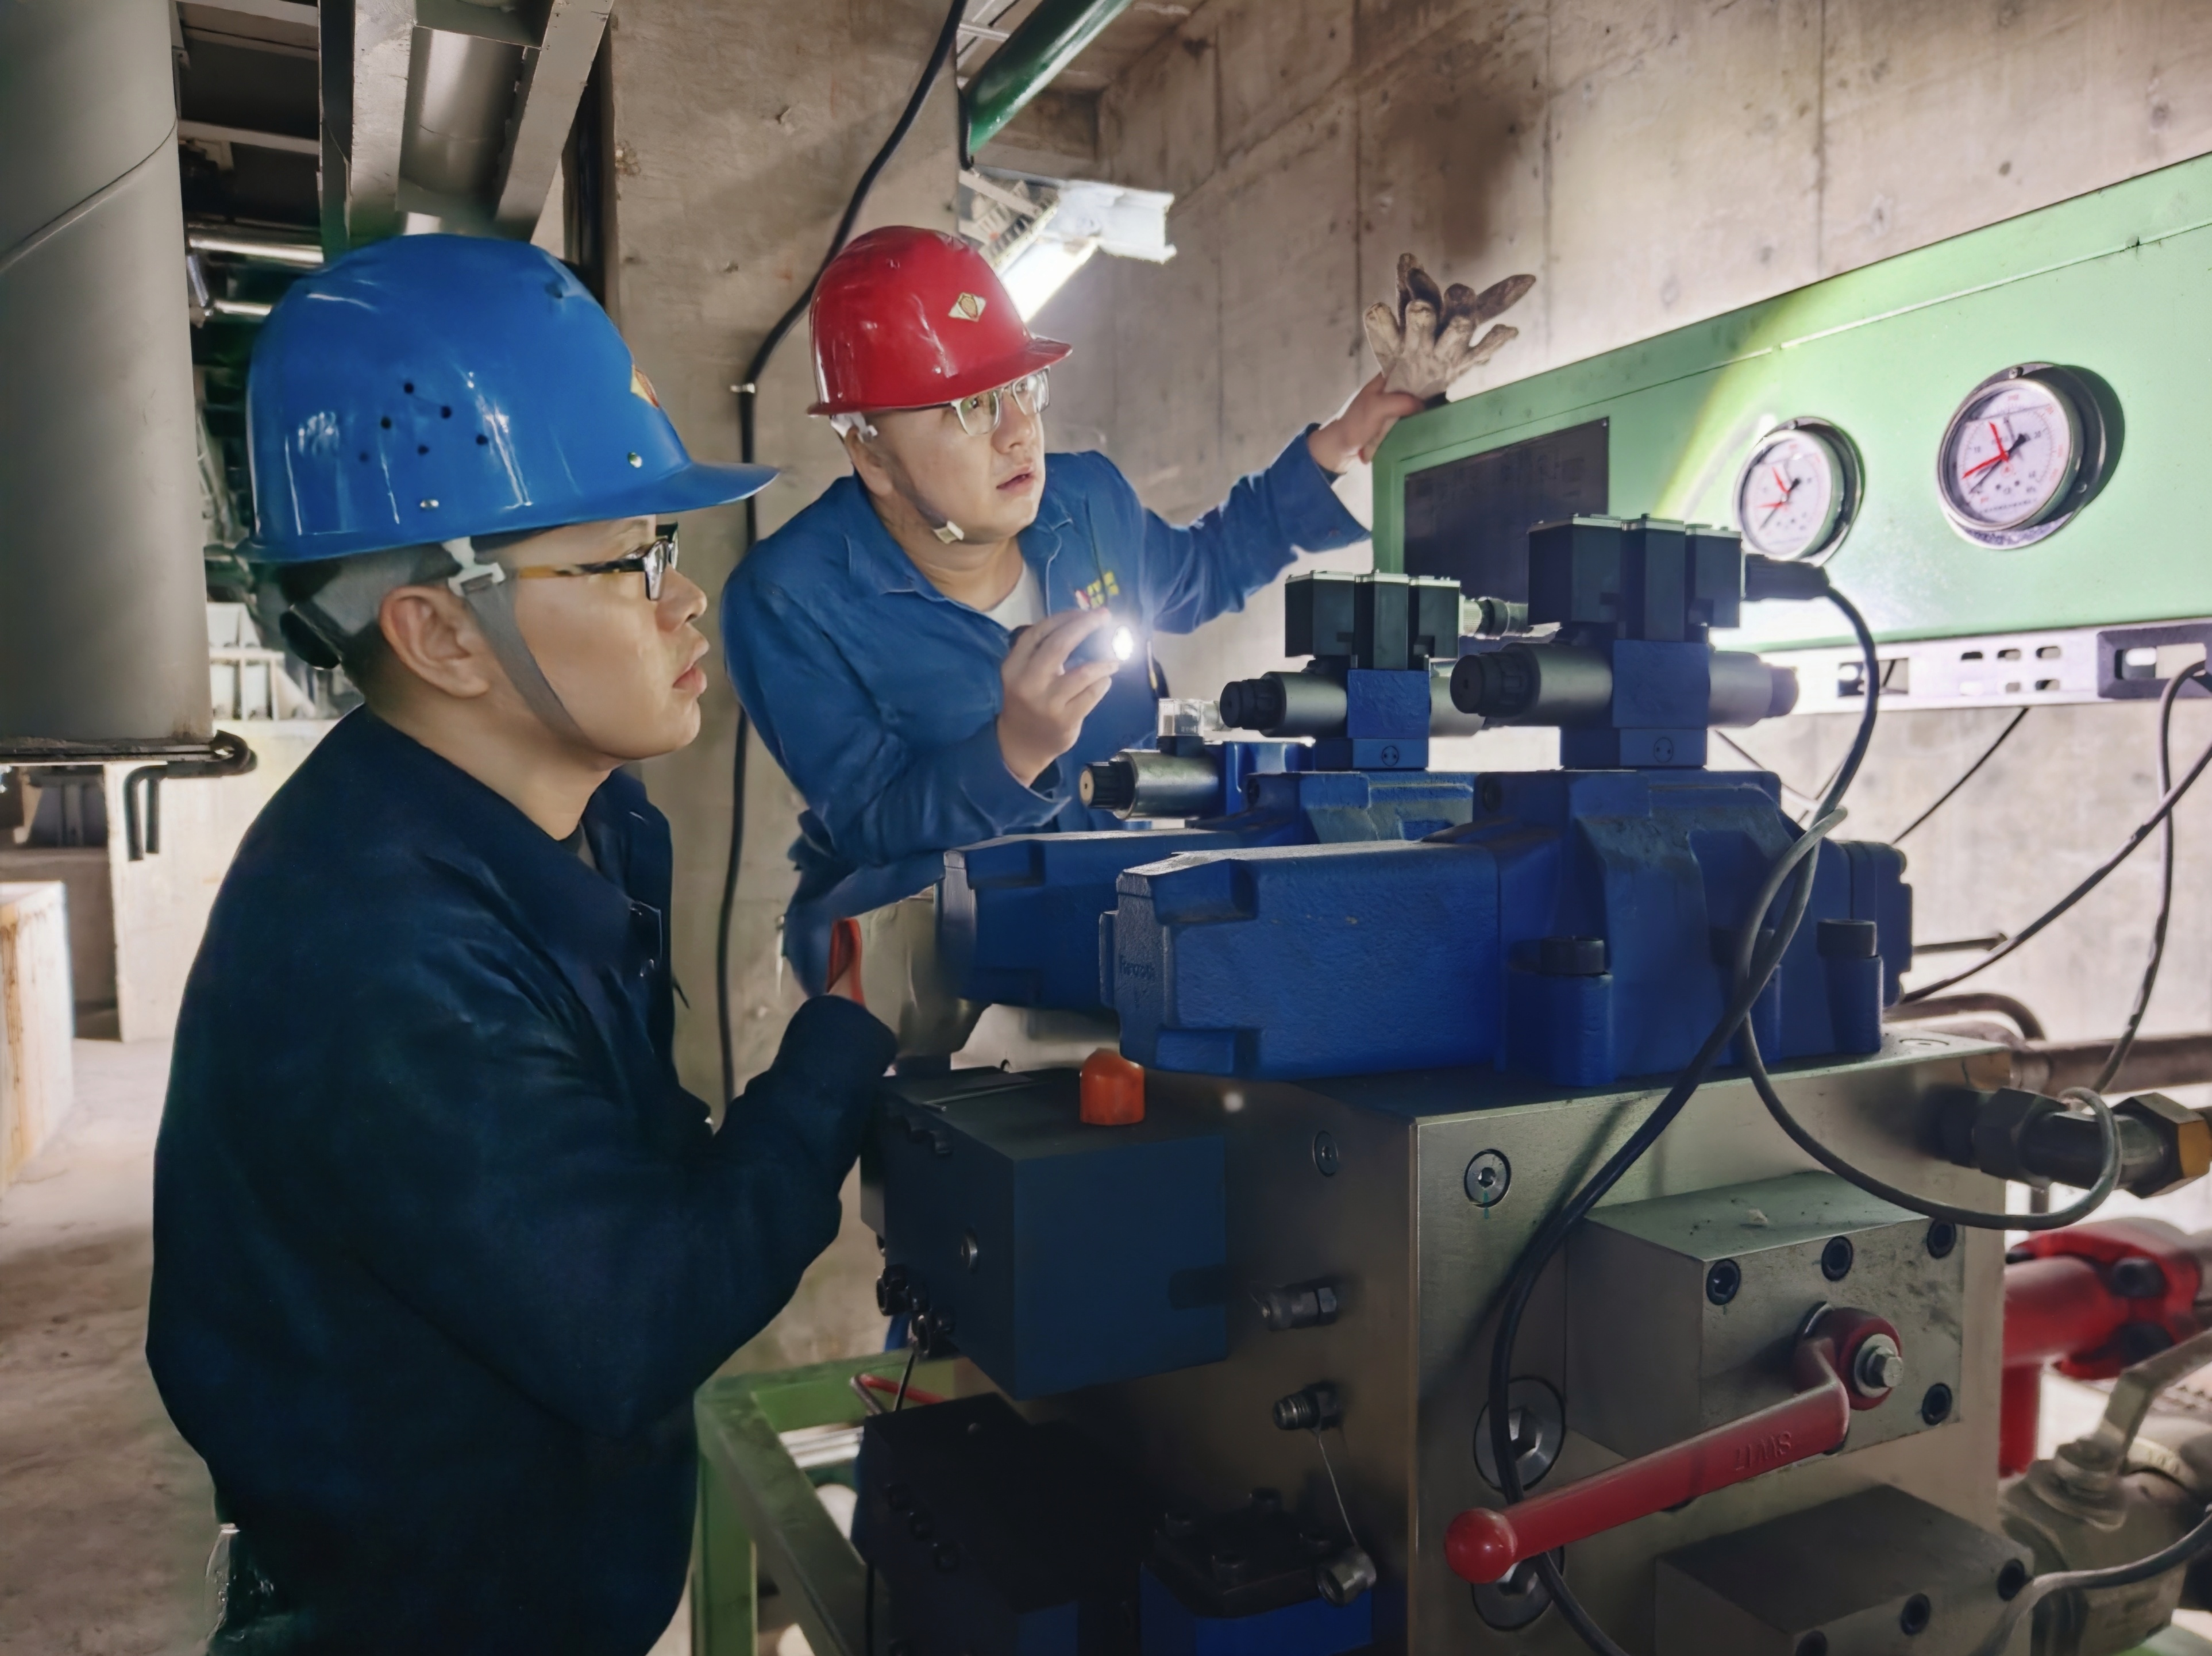
中厚板产线成品精整工序双边剪夹送辊是保证钢板送进对正、防止跑偏的关键机构,其上夹送辊在液压缸驱动下动作频繁、震动剧烈,极易导致电机尾部冷却风机支架、转子断裂,进而拖慢剪切节奏。
为解决此项问题,技术人员对夹送辊、电机分体安装,将轴流风机移至夹送辊后轴,重新固定在双边剪机体横梁处,并增设聚风装置。改造后,设备震动不再影响风机运行,剪切节奏稳步提升。
同样,入炉旋转辊道角度编码器改造沿用相同思路,面对旋转辊道原轴套式编码器因震动、抖动和轴向窜动,易出现数据波动、定位失准,频繁引发跳闸的问题,维修人员改用减震连接器实现编码器与电机轴柔性连接,从源头消除抖动和窜动影响,使入炉节奏更顺畅,提升了轧制效率。
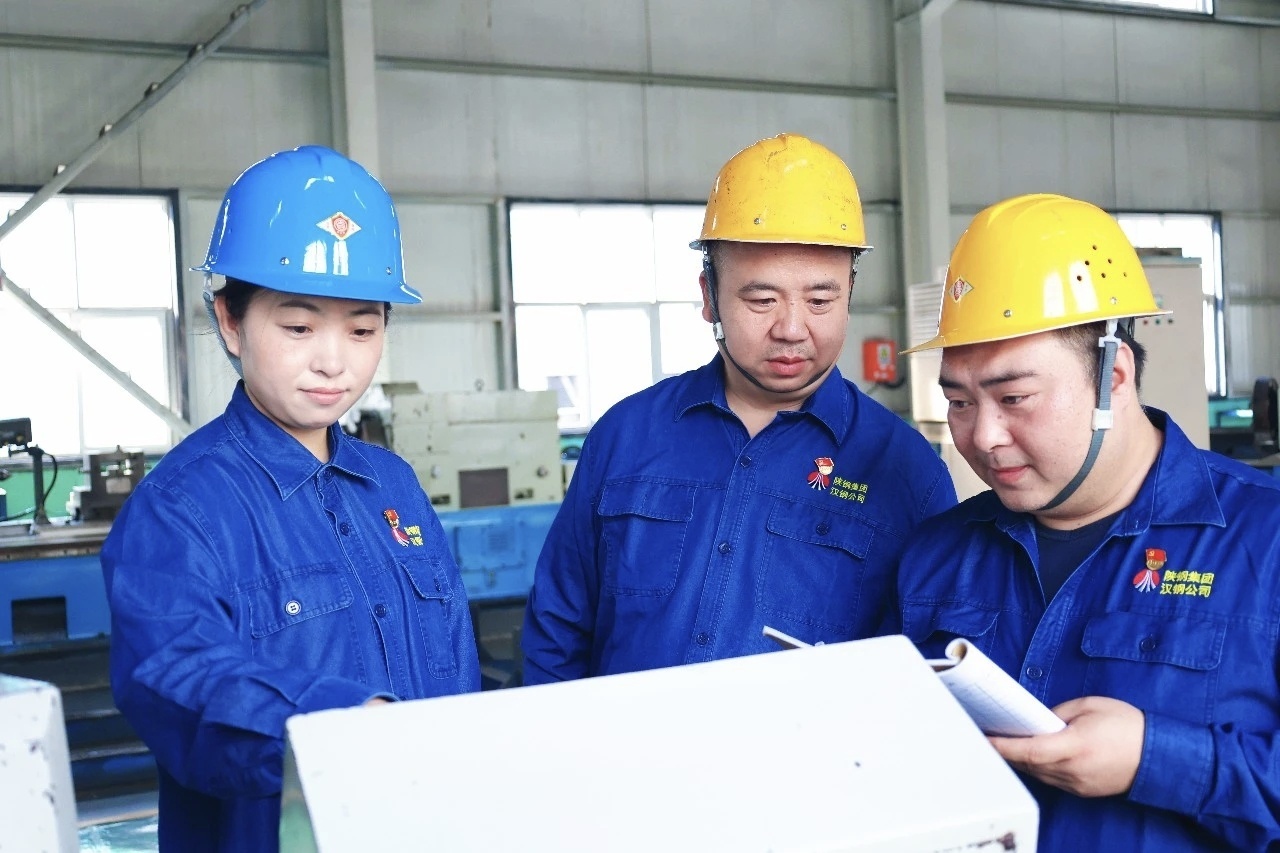
以上两项改造,没有大额资金投入,却凝聚着基层一线职工的智慧,而这正是企业降本创效的动力源。
细微改动 推动降本走实
生产过程中,中厚板主轧机辊缝上下调节时,上除鳞高压水在特定角度下会直接冲刷下除鳞高压水管,长期冲蚀则会导致下除鳞高压水管管壁变薄、破损漏水,既影响除鳞喷射效果,也造成高压水资源和泵站电能的无谓消耗。
为追求长效稳定,技术人员采用“牺牲保护”的思路:选用更大尺寸的厚壁管,用锯床沿轴向将其剖成两半,套装在下除鳞管受冲刷部位后焊接固定,让厚壁管替代母管承受冲蚀,寿命到期后只需单独更换这一节加装管材即可。
改造后,下除鳞管再未出现破损漏水情况,除鳞系统运行稳定,高压水利用率显著提高,泵站无效做功减少,备件更换费用大幅下降。
疏通病灶 降低安全风险
中厚板成品精整区域双边剪废料坑溜槽原设计的喇叭口开口角度偏大,废钢板下落时,钢头极易卡滞在两侧挡板处,一旦堵塞就需要停机人工清理,这既增加了维护工作量和高空作业安全风险,也直接干扰废料输送皮带的稳定运行。
为提升作业安全性,技术人员利用检修停机时间优化喇叭口角度,将两侧挡板出口向内适当收紧,改变废料下落轨迹,确保废钢板沿溜槽竖直下落。同时,为两侧挡板加装加强筋板,提升结构强度和抗冲击能力,防止长期撞击变形。
改造后,卡阻问题彻底解决,废钢下落顺畅,停机清理时间大幅减少,人员劳动强度和高空作业风险显著降低,废料输出系统连续稳定运行,为双边剪稳定生产扫清了障碍。
没有大拆大建,没有额外支出,有的只是一份责任感、一份力所能及的主动作为,基层闪光之处就在于此,而基层职工对汉钢的热爱却远不止于此,他们的改造故事还在继续。(轧钢厂 刘姗)


