




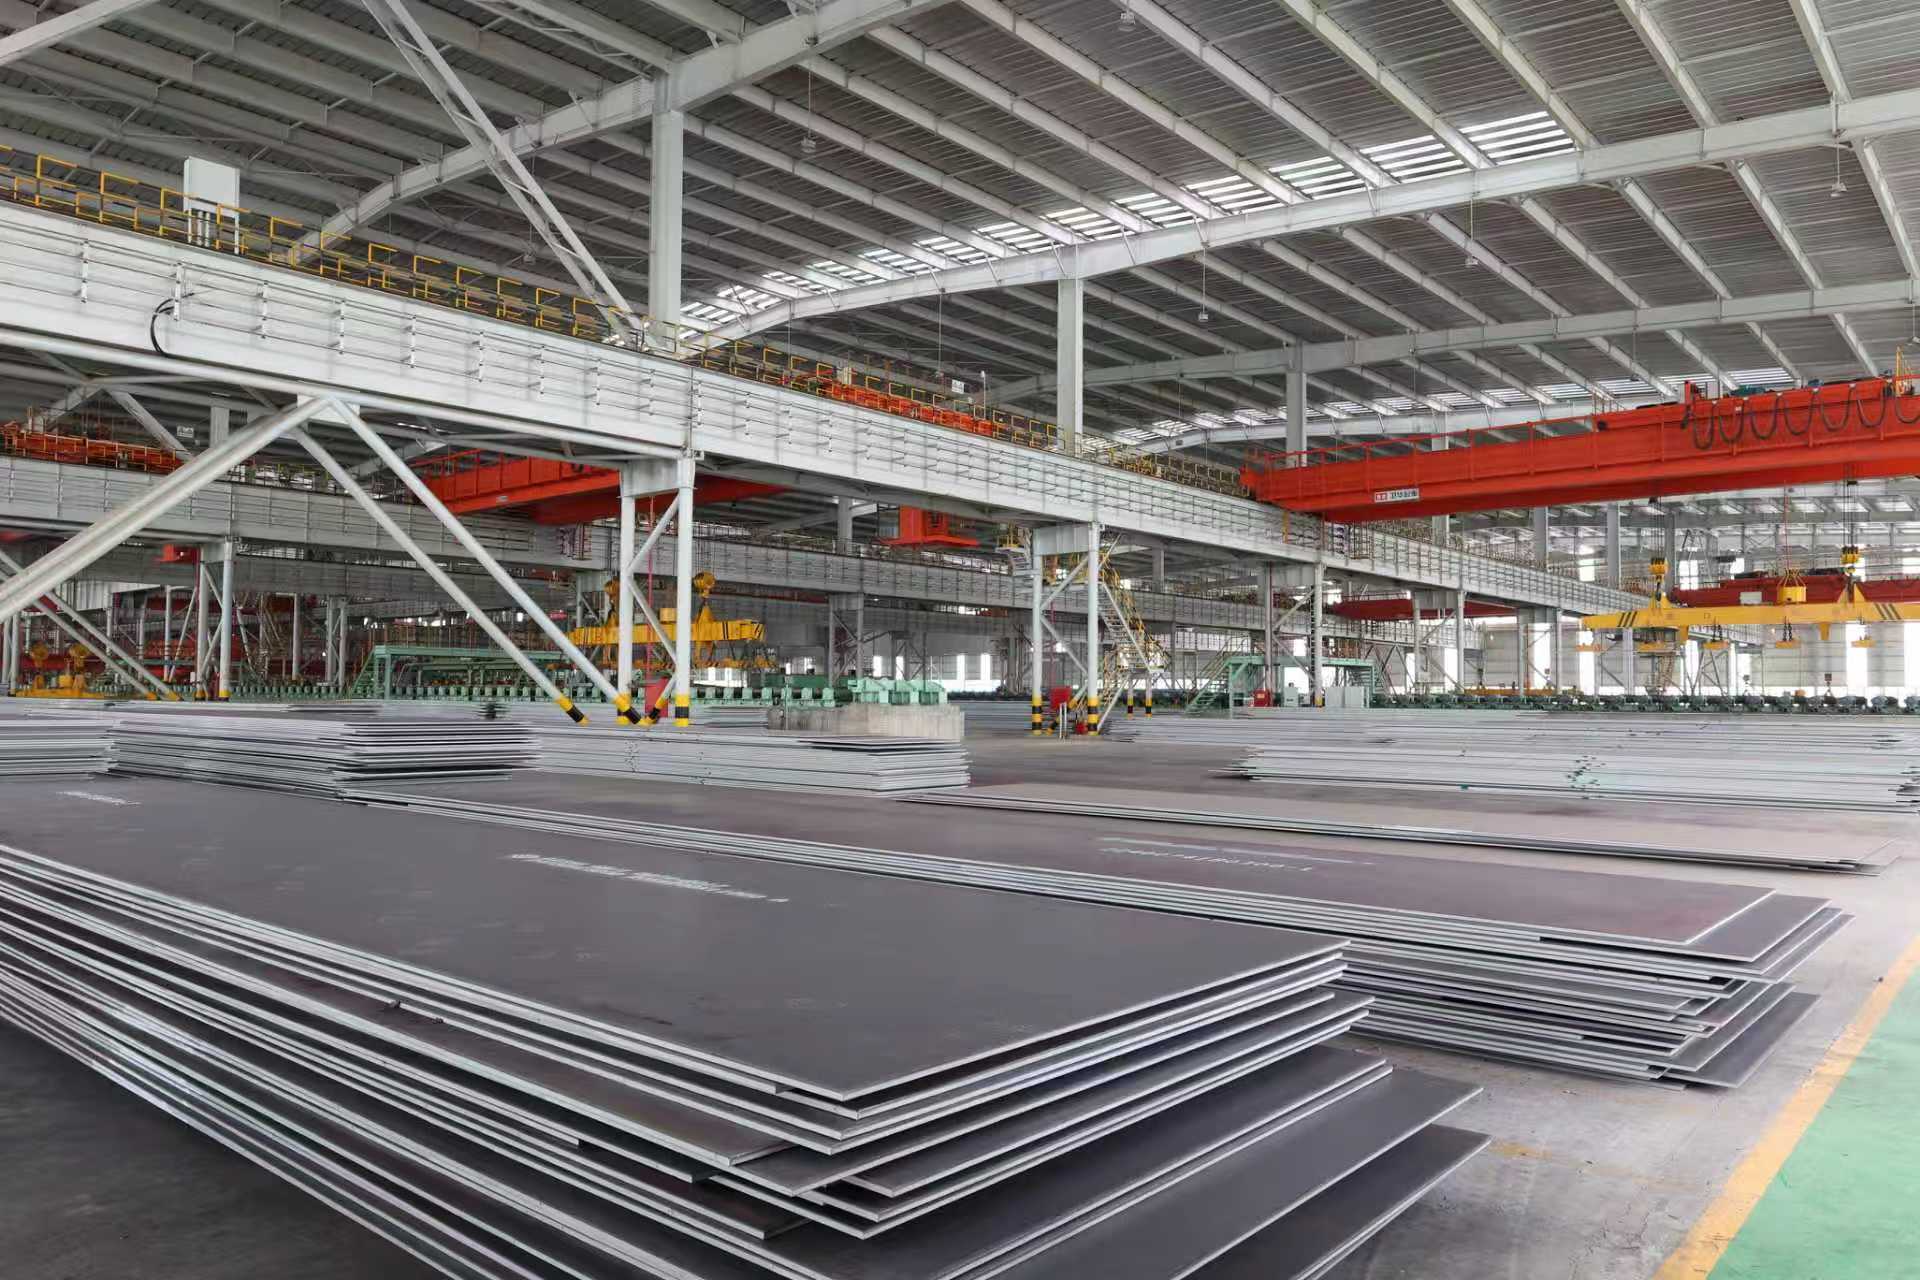






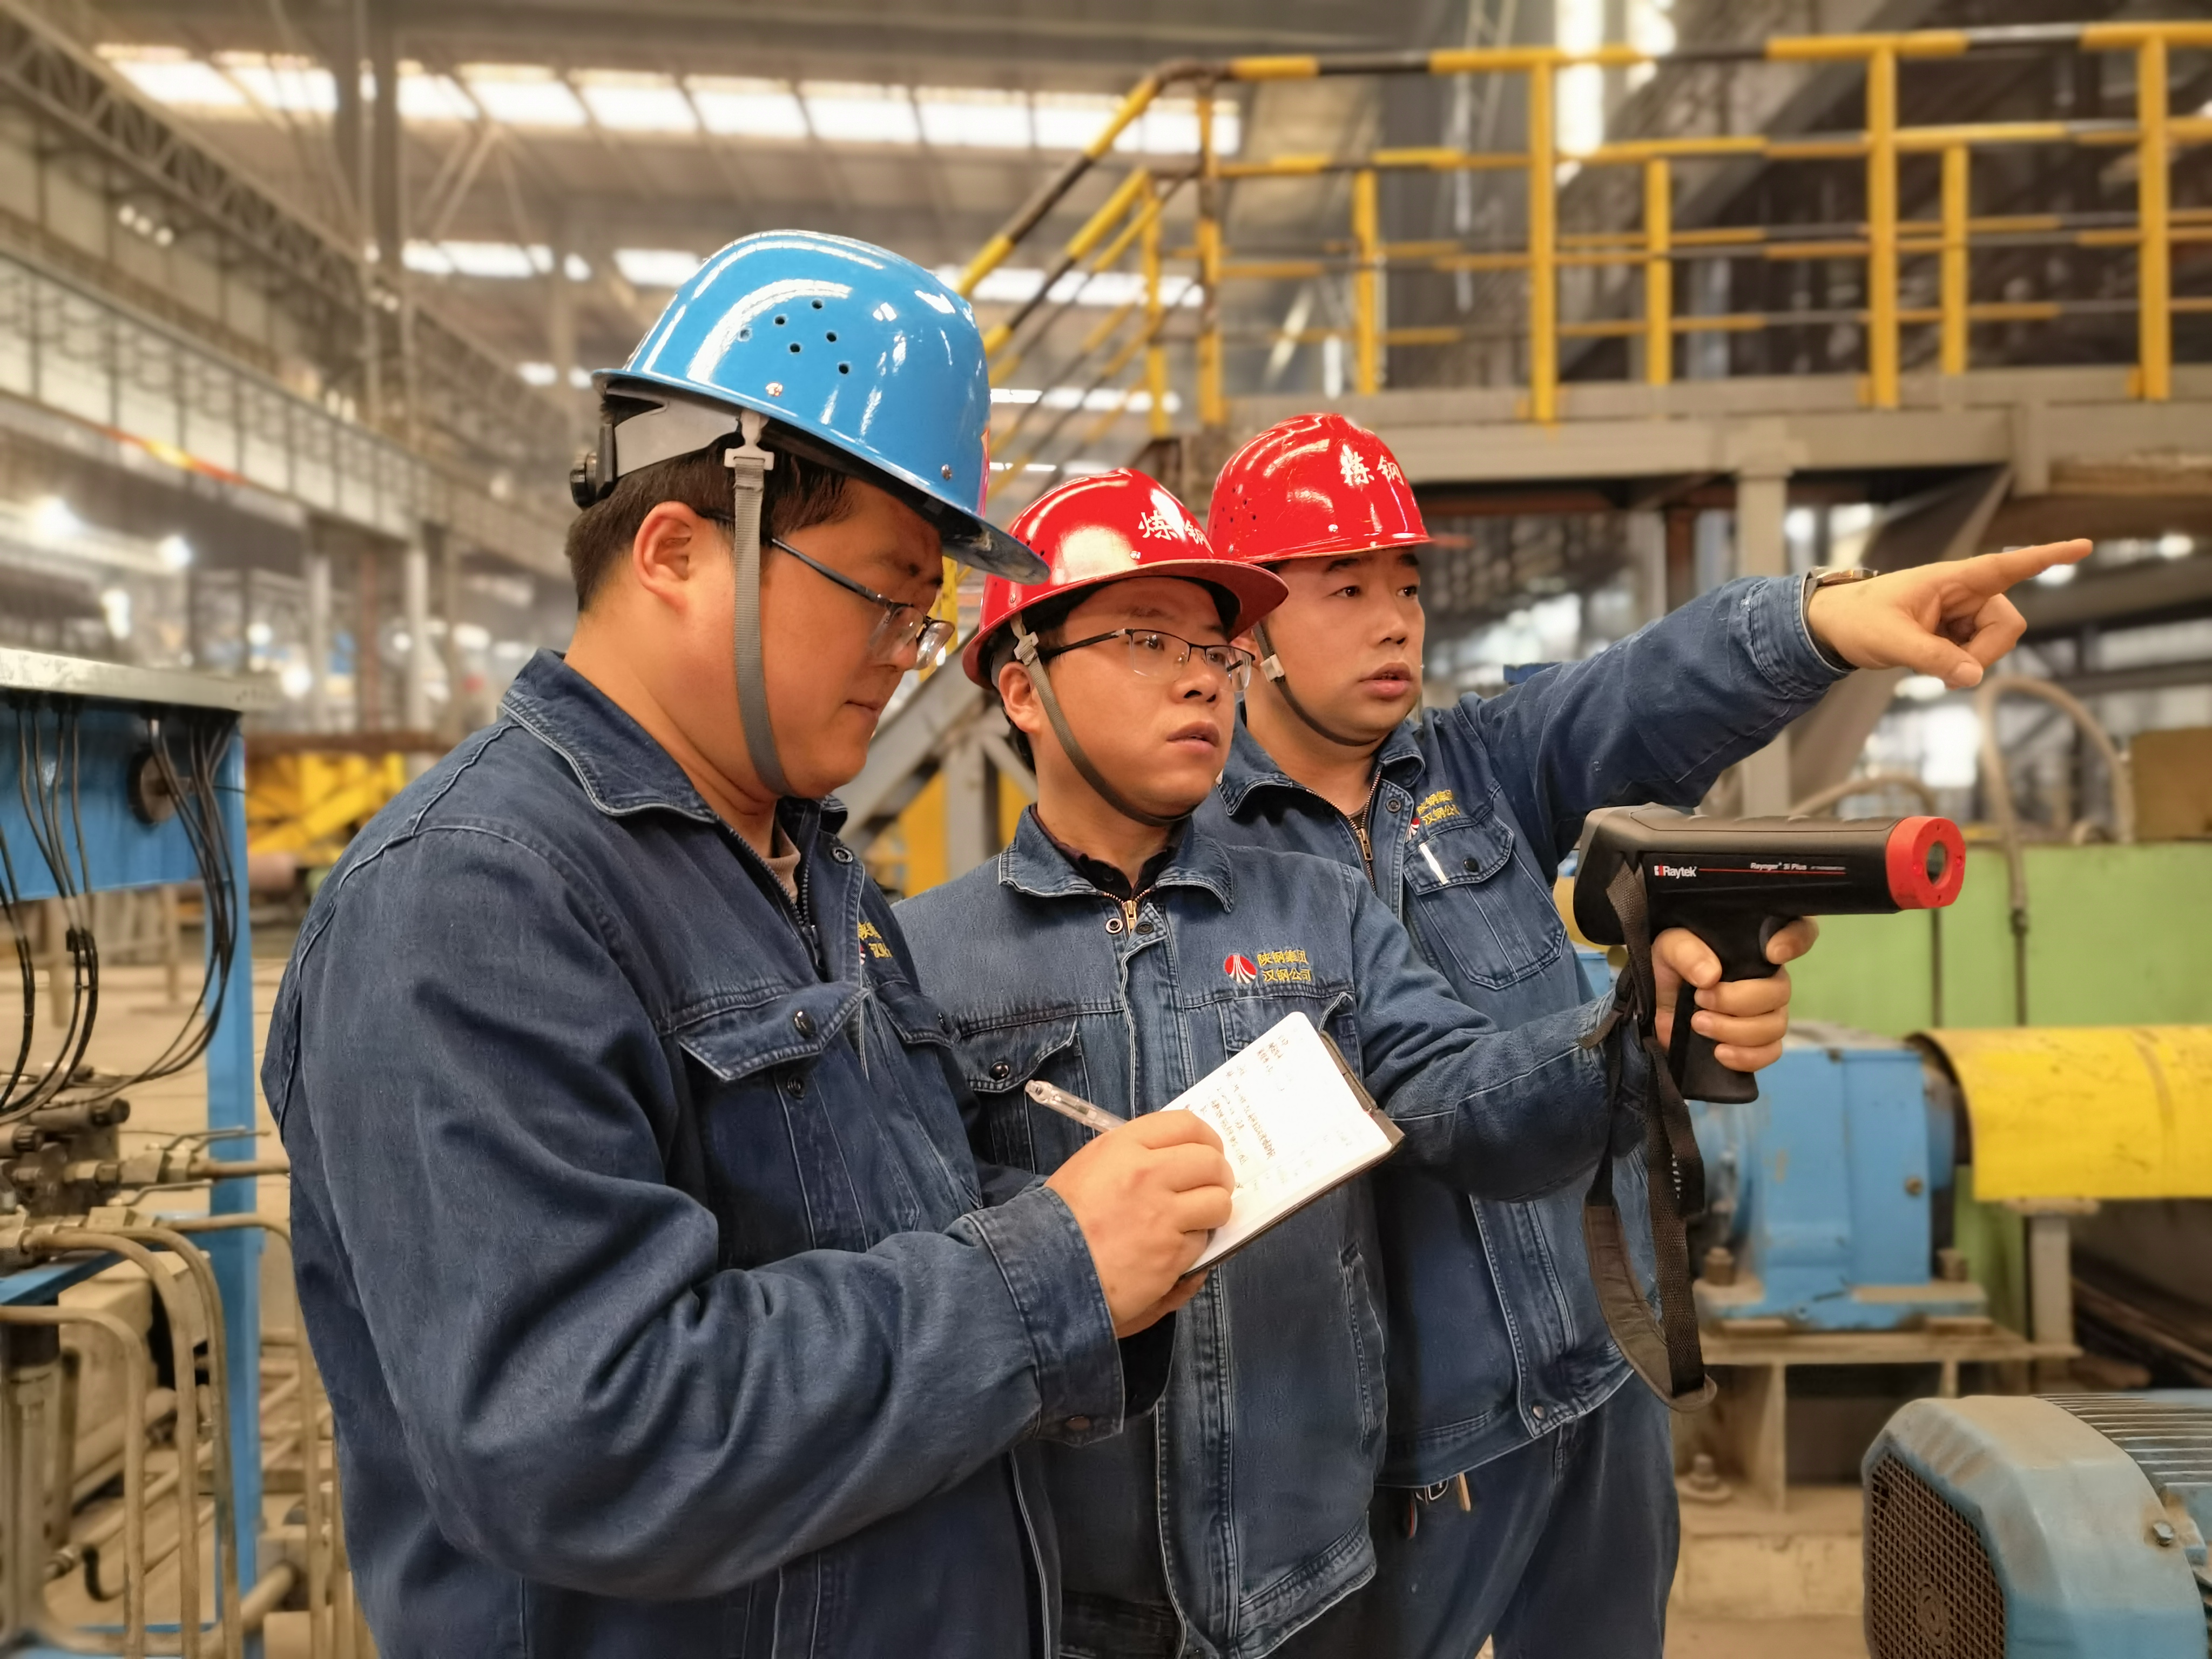
长期以来,板坯裂纹控制是钢铁行业连铸生产的重点技术瓶颈。汉钢公司炼钢厂聚焦冶炼、连铸全工艺流程,深挖缺陷根源、优化工艺参数、细化过程管控,扎实开展板坯裂纹专项攻坚治理,全方位提升铸坯表面质量与内在质量。

优化冶炼工艺,抓实源头管控
今年以来,板坯品种规格不断拓展,板坯断面规格偏大、连铸拉速偏低,钢水凝固过程受到收缩应力、冷却梯度及合金碳氮化物析出等多重因素影响,且多数中厚板钢种处于包晶反应区间、高温塑性较差,工艺细微波动极易诱发表面及皮下裂纹缺陷。
为从根源降低裂纹发生率,炼钢厂持续优化转炉脱氧工艺,依据出钢成分精准核定铝料加入量,规避后期精炼补铝造成的钢水流动性波动问题。同时严格规范LF精炼造渣、深度脱硫、夹杂物改性全过程操作,刚性落实精炼软吹静置制度,促进钢中夹杂充分上浮去除,有效降低有害元素及脆性夹杂含量,大幅减少裂纹原生诱因。通过精准把控钢水成分、温度双指标,持续提升上铸钢水命中率,为板坯连铸恒拉速浇注提供条件。
精准调控参数,提升铸坯质量
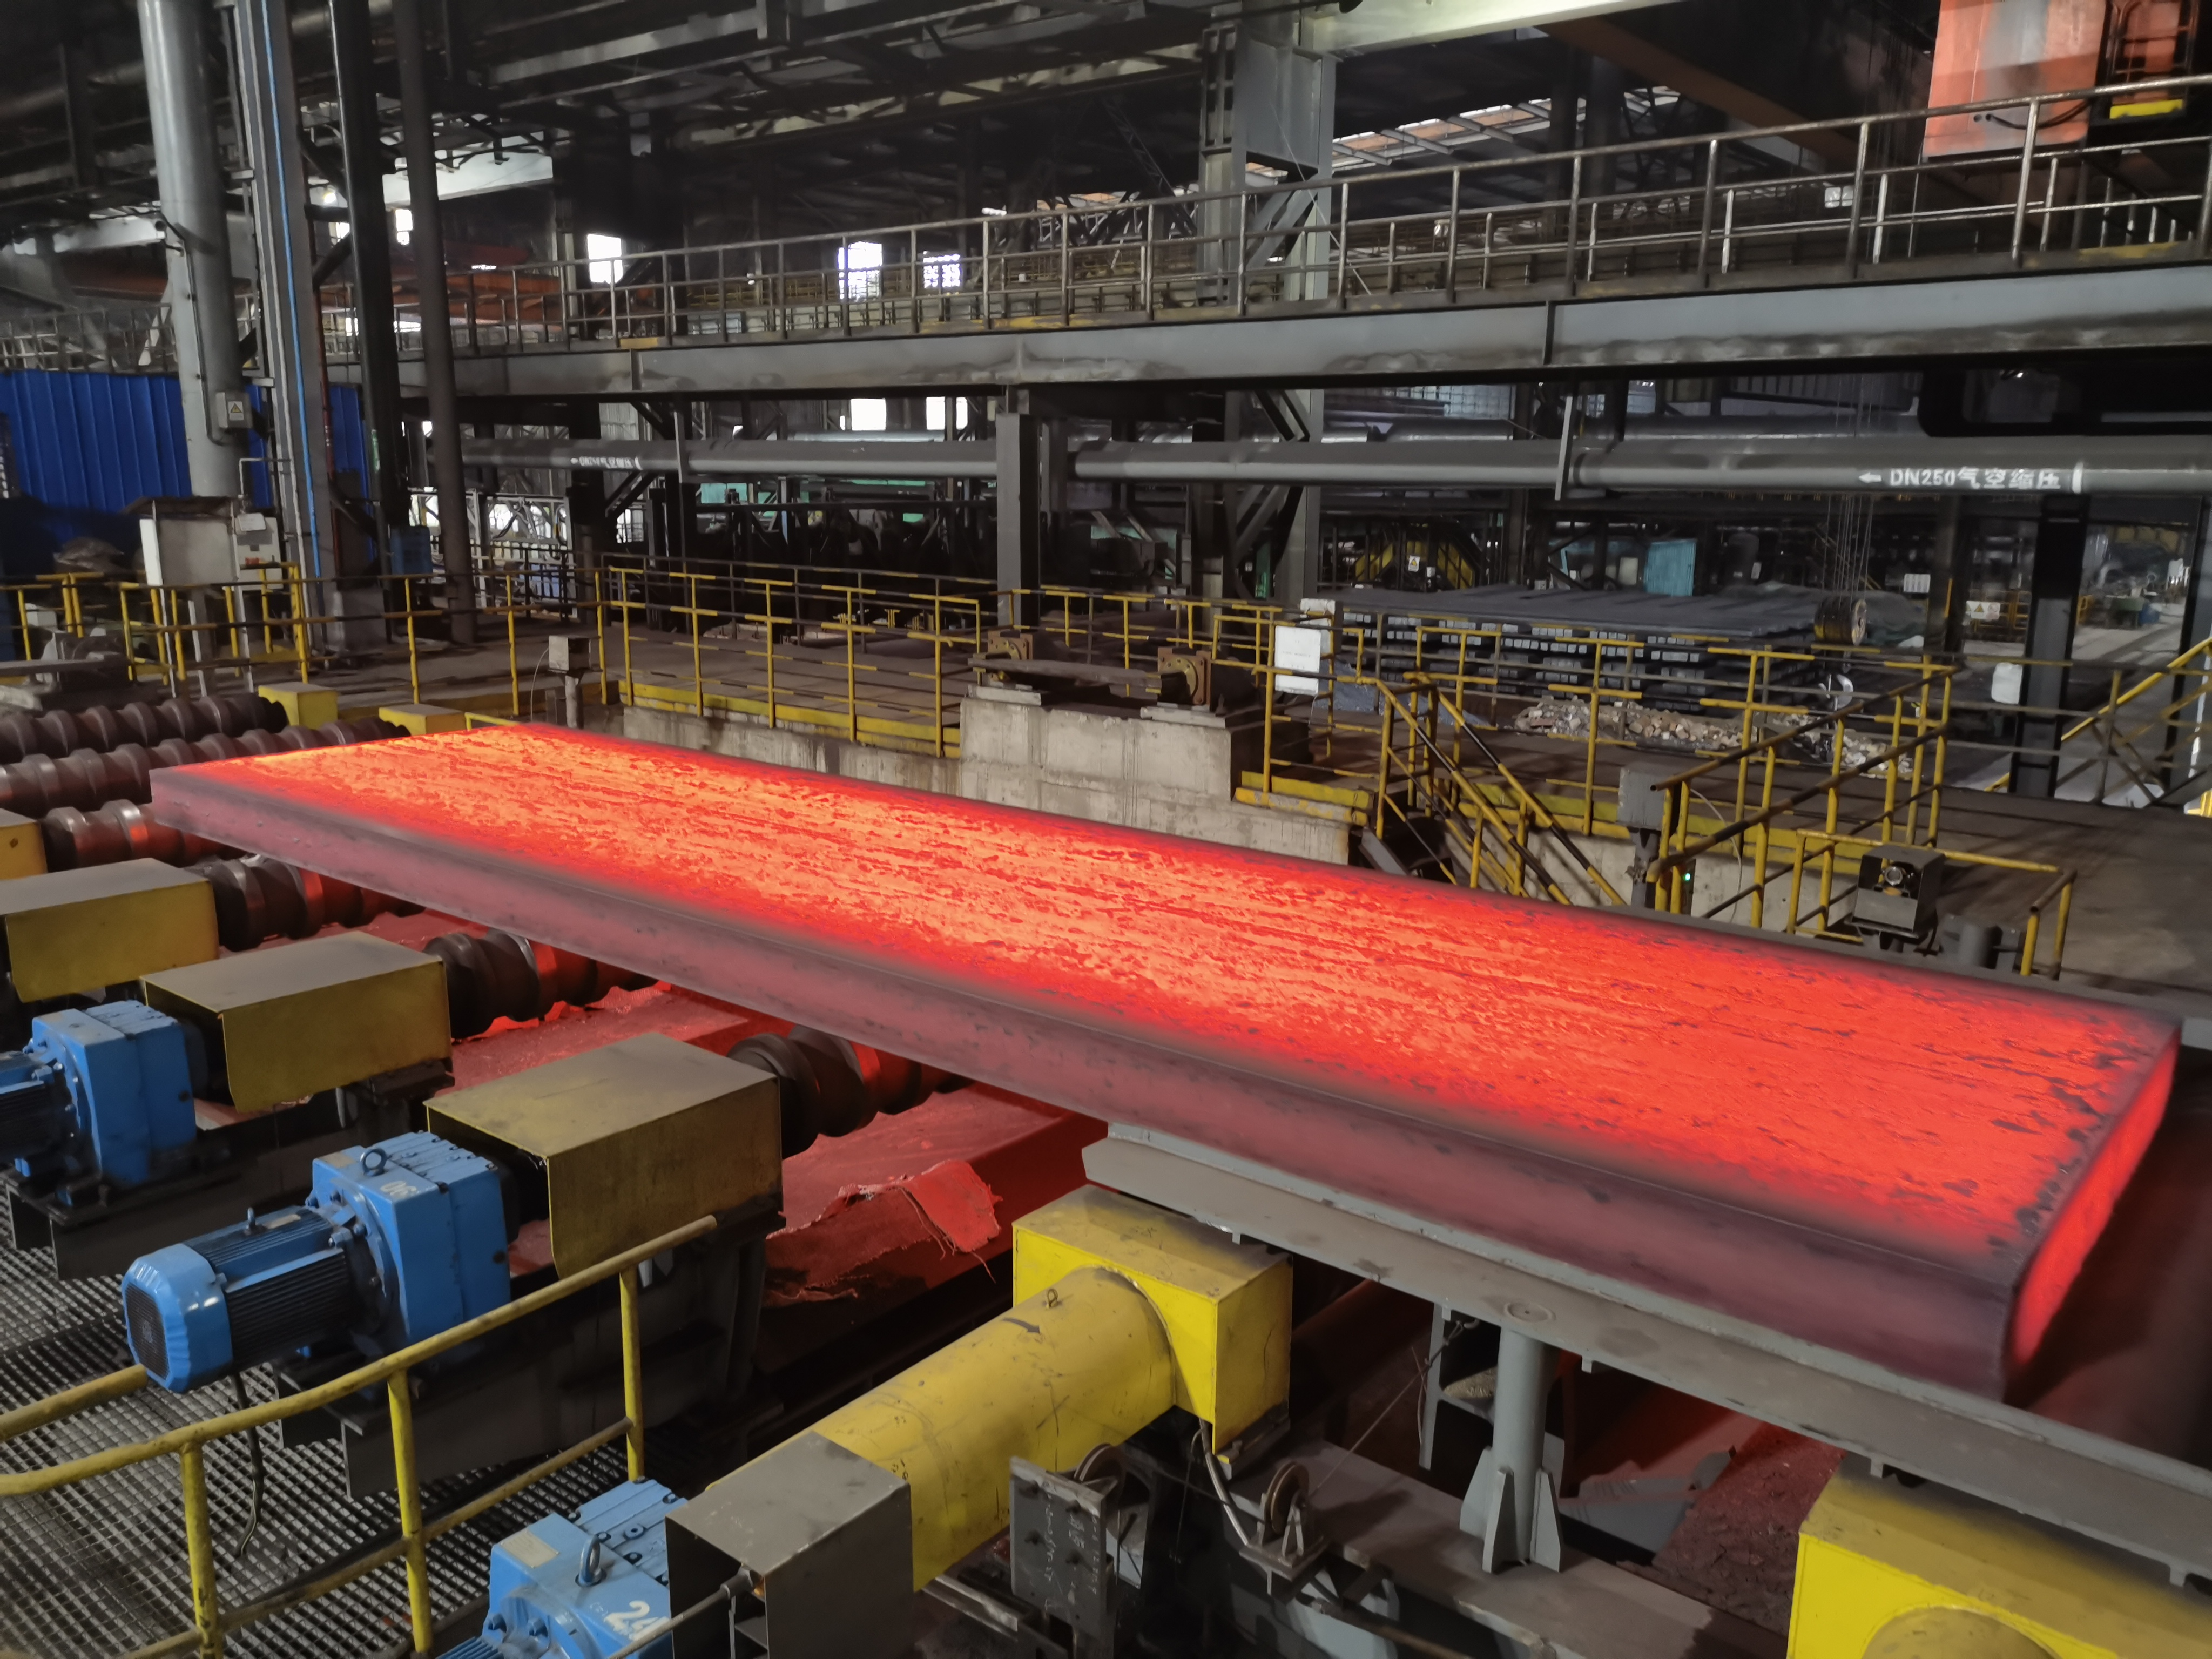
该单位聚焦连铸这一关键工序,持续优化结晶器一次冷却水量、温差等核心工艺参数,严格规范水口对中精度、结晶器液面稳定管控,保障初生坯壳厚度均匀、成型稳定,从源头规避初始裂纹萌生风险。
针对二冷区域实施精细化分级控冷,动态优化足辊区窄面冷却水量,对出结晶器高温铸坯采取角部强化冷却工艺,有效细化角部晶粒组织、优化相变结构,大幅提升铸坯角部抗裂能力。通过实测矫直区间铸坯真实温度,精准调整弧形段及板坯边部冷却强度,将铸坯矫直工况稳定控制在高塑性温度区间,彻底规避低温脆性区间作业,有效消除温差矫直应力引发的边部、跨角部皮下裂纹缺陷,质量管控成效显著。
坚持靶向攻坚,突破技术瓶颈
针对Q355D钢边部裂纹、S45C钢表面纵裂纹频发的问题,该单位聚焦重点钢种短板,组织技术骨干召开专项分析会,从Q355D和S45C钢水成分设计、凝固收缩量和合金元素的析出温度等方面分析原因,找准问题症结后逐项落实改进措施。通过优化保护渣理化指标,提高一次冷却的均匀性,根据Al(C、N)的析出温度,调整二冷强度,避免合金元素低温析出形成的矫直裂纹缺陷。8月份S45C表面纵裂纹率较上半年降低3.39%,Q355D边部裂纹得到完全控制,中厚板子板裂纹缺陷降低0.74%,有效减少了后续修磨、降级、改判问题,为中厚板产品高质量、稳顺化生产提供了有力保障。
每一份成绩,皆源于坚守;每一次突破,皆始于实干。下一步,炼钢厂将持续强化工艺管控,压实岗位执行力度,不断提升铸坯实物质量,助力公司产品提质增效、品牌升级。(炼钢厂 段少平 党文波)


