








“再量一遍。”
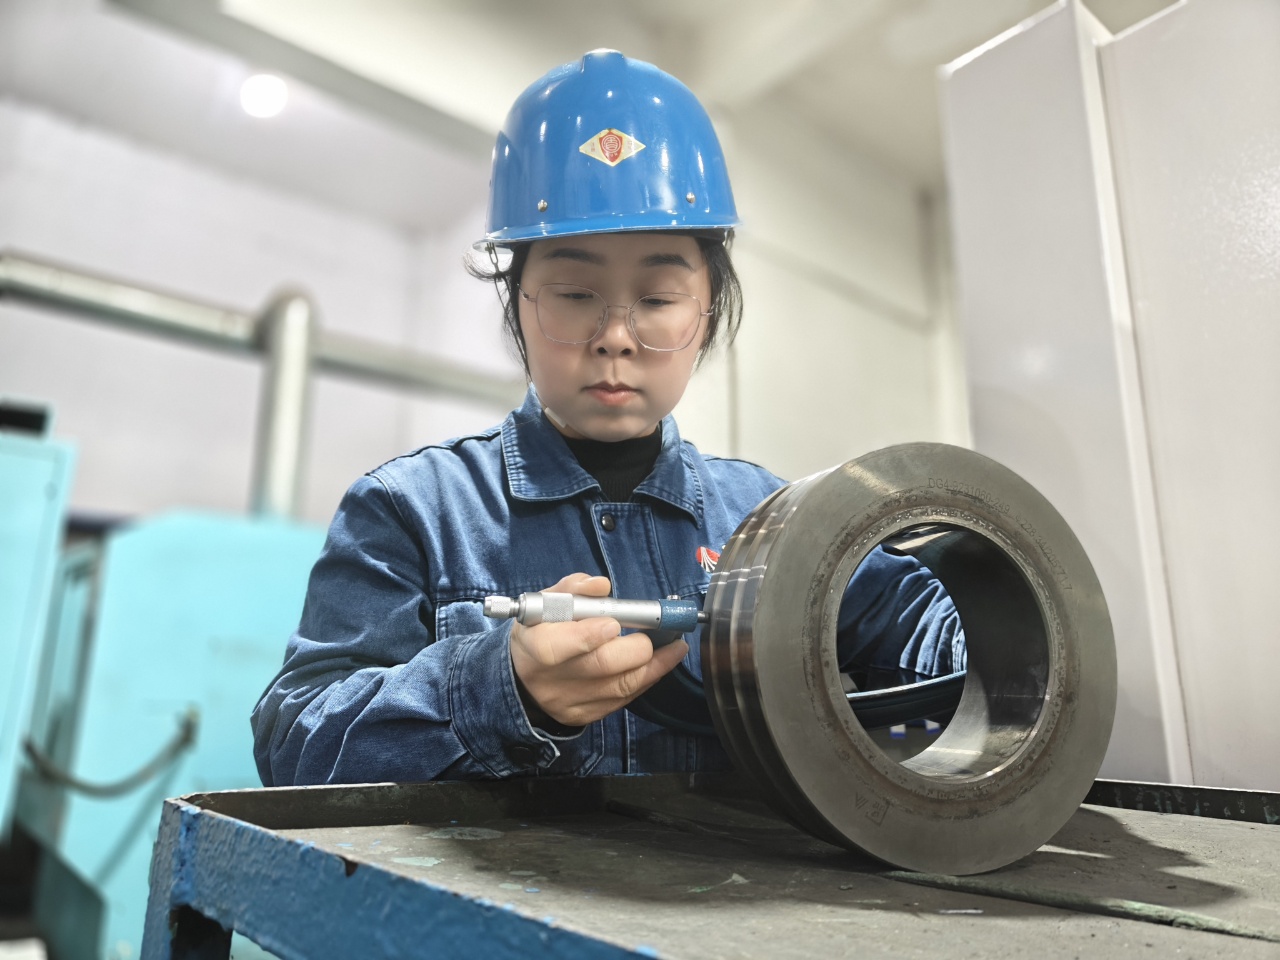
在汉钢公司轧钢厂轧机装配作业区的数控辊环车床旁,欧召君把刚卸下来的辊环架上检验平台,千分尺卡住外圆,眼睛凑近表盘。车间里机器声嗡嗡地压过来,她却全神贯注于手上活,身边的同事都说,这姑娘有点“轴”。
从“看秤”到“看刀”,她把“不会”咽了回去
此前公司机构改革,欧召君从计量检验中心的检斤房岗位,分配到了轧机装配的机加工岗位。检斤是过磅、开单、盯数字;辊环加工是对刀、编程、控尺寸,中间隔着的是一整个专业。
在检斤房,她干了多年,磅单、数据、报表,每样都要抠的清清楚楚,可换了岗位,这些经验一夜之间都显得不足。
刚上机床那会儿,她连“刀具补偿”是什么意思都不明白。师傅讲一遍,她记一遍;记不住就画在本子上,一个刀位一个刀位地标。午休别人歇着,她抱着说明书啃;下班后手机里存满还看不透的程序段,回家对着视频一遍遍跟着走。有人劝她:“精细活儿,急不来。”她回一句:“笨鸟多飞几趟,总能飞熟。”
三个多月,她从装夹、对刀到编程,能独立走完一遍;碰上形状刁钻的辊环,她敢自己改程序、自己试切。带她的师傅后来评价:“她不是学会了,是钻进去了。”
有人问她,一个女同志守着机床图个啥。她想了想说:“在检斤房,我最怕人家说计量不准;现在也一样,最怕人家说我车出来的辊环不行。”
她认死理:差一毫米,也是差
辊环是轧线上的“牙”,孔型差一毫米,轧出来的线材表面就是一道痕。欧召君对“差不多”三个字有本能的排斥,她把检斤时那股“斤斤计较”的劲儿,原样带到了车床上:首件必检,逐件量,交班前再复量一遍;卡尺、千分尺换着来,量完还要对着图纸核一遍。她说:“秤上差一公斤是差,机床上差一毫米也是差,都是一笔账,不能弄糊涂”。
有一回加工一批预精轧辊环,孔型精车后检测,公差卡在临界值上,有人说“能用就行”,她没吭声,把已经干了半截的辊环退下来,重新对刀、改走刀路径,一遍不行两遍,两遍不行三遍,直到检测数据稳稳落在工艺要求以内才肯往下走。在她眼里,加工质量不是“检出来的”,而是“做出来的”。每一件辊环交出去之前,她都要再过一遍自己的手,尺寸、倒角、表面粗糙度,一项一项核对,核完了才签字。
把备辊备到轧线的“心坎”上
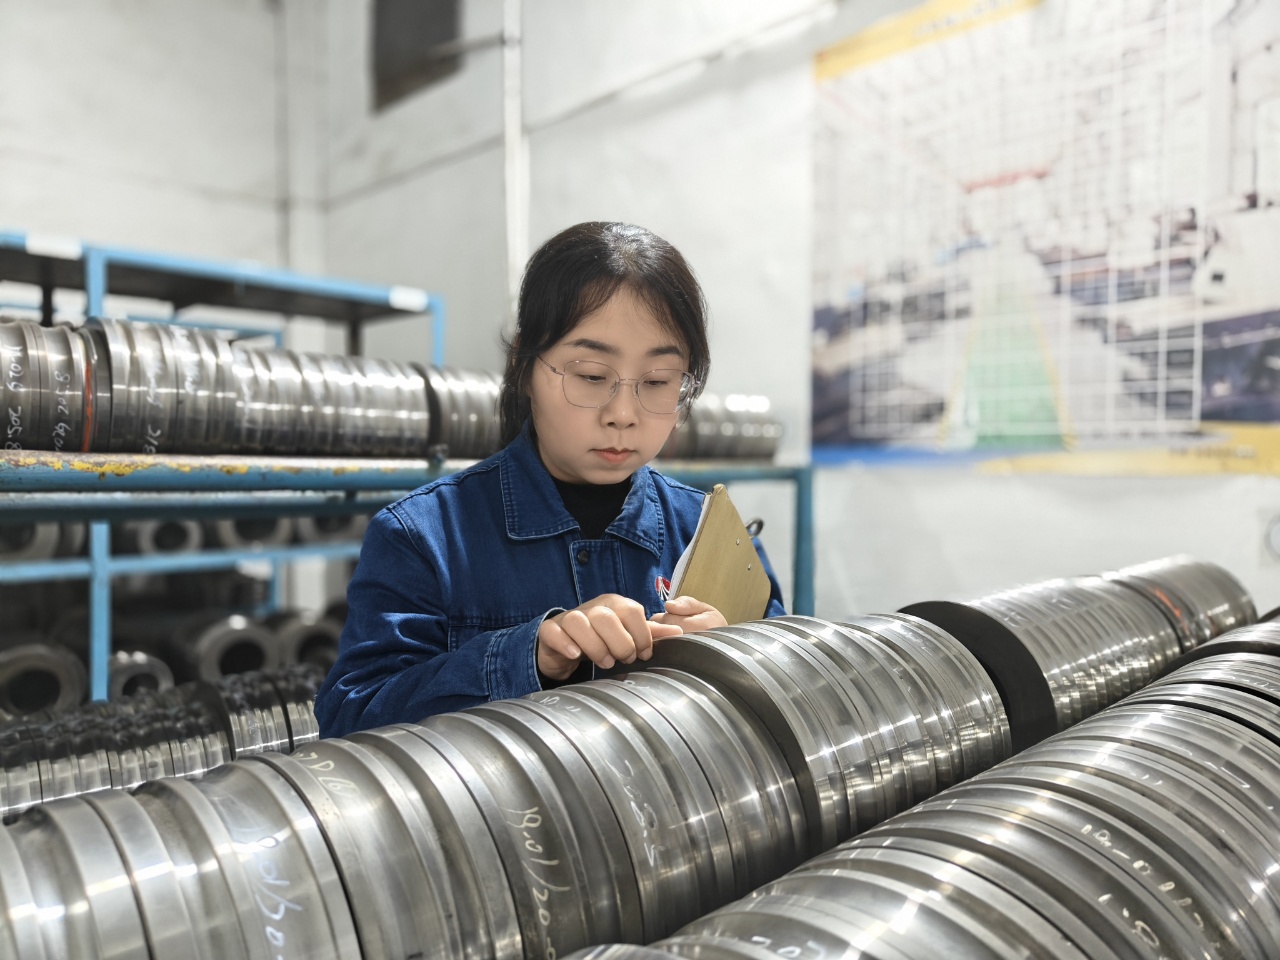
辊环加工不是孤零零的“后方活儿”。轧线什么时候换规格、要哪一档硬度的辊环,直接决定加工班组的节奏。欧召君不坐等派工单。她养成了一个习惯:每天提前把轧线的生产计划看一遍,哪个规格快换季了、哪台轧机近期磨损偏快,她心里先有一本账。有一次轧线临时调整品种钢规格,备辊需求比计划提前了半天,别人还在翻台账,她已经把匹配的辊环从辊环架上配出来,尺寸复测完毕,装箱上线。上线后她也没闲着,到了轧线悉心问一句“上一组用着怎么样”,回来就把反馈记进自己的小本子里。
这个“轴”姑娘,不跟人较劲,跟事较劲。转岗不到两年,她把一条完全陌生的路走成了自己的路。问她图什么,她笑笑,就一句:“活儿交到我手上,总不能让它在我这儿打折扣。”(轧钢厂 陈瑶)


